Koenigsegg Advanced Manufacturing: il carbonio delle Koenigsegg nasce in un paese catalano

Chiedete a un appassionato italiano dove si fanno le monoscocche in carbonio più raffinate d’Europa e vi risponderà senza pensarci: in Emilia. Dallara a Varano de’ Melegari, Pagani a San Cesario sul Panaro, la galassia di fornitori che gira attorno a Maranello e Sant’Agata. Ha ragione a metà. L’altra metà sta in un paese spagnolo di 1.704 abitanti, dove si lamina a mano la vasca delle hypercar svedesi più care mai vendute, e in Italia non ne ha scritto nessuno.
Il paese si chiama Fogars de la Selva e sta tra Barcellona e Girona, nella comarca della Selva. Le comarche sono le unità storiche in cui è divisa la Catalogna, una via di mezzo tra una provincia e un comprensorio. Tutti i comuni della Selva appartengono alla provincia di Girona tranne uno, Fogars, che appartiene a quella di Barcellona. Così l’azienda di cui parliamo ha un numero di telefono col prefisso di Girona e la sede fiscale a Barcellona. Sulla carta, l’economia del paese è agricoltura irrigua, allevamento e pollame. Poi, in un capannone di Carrer Llevant, c’è la fabbrica del carbonio Koenigsegg.
Si chiama Koenigsegg Advanced Manufacturing, KAM. La sua politica della qualità, datata marzo 2022 e firmata dal direttore generale Daniel Urbina Albesa, mette in fila tre cose: l’azienda fa parte del gruppo Koenigsegg, produce componenti in materiale composito, «principalmente fibra di carbonio», insieme agli stampi necessari, ed è certificata ISO 9001:2015 per quell’attività.
Abbiamo scritto a Urbina. Ha risposto per iscritto e senza risparmiarsi. Dove non è indicato altrimenti, quello che segue viene da lui.
Il padrone di casa è svedese
Koenigsegg costruisce in casa praticamente tutto quello che conta: i motori, il cambio a nove marce, i cerchi in carbonio. Nel febbraio 2022, annunciando l’ampliamento di Ängelholm, rivendicava progettazione, ingegneria, acquisti, produzione, assemblaggio, prototipi e ricerca nello stesso perimetro: oltre 30.000 metri quadrati di edifici, accanto a un secondo stabilimento da 11.000 aperto l’anno prima, circa 500 dipendenti e l’obiettivo dichiarato di arrivare vicino a 800.
Con un racconto così, una fabbrica di compositi a duemila chilometri sembra una crepa. Glielo abbiamo detto. Risposta:
«La filosofia di Koenigsegg è mantenere in casa le competenze critiche e la produzione. KAM non è un fornitore: è di proprietà del gruppo Koenigsegg e ne fa parte, quindi produrre parti in fibra di carbonio a Barcellona resta un’attività interna del gruppo. Per ragioni di capacità, KAM è stata sviluppata dentro l’infrastruttura di Koenigsegg per supportare la produzione. Tutta l’ingegneria, i processi e le conoscenze restano dentro il gruppo.»
Il registro delle imprese spagnolo racconta la stessa cosa, con più gusto. La società comincia a operare nel giugno 2016 con un nome che non dice nulla, Nerontes XXI SL, e sede in un ufficio di Barcellona. Ad agosto il socio unico è già Alpraaz AB, la holding con cui Christian von Koenigsegg controlla la sua azienda, e l’amministratrice unica è Halldora von Koenigsegg, presidente del consiglio di Koenigsegg Automotive. A settembre arrivano il nome attuale e il trasloco a Fogars. Il sito di KAM aggiunge il tassello che manca: buona parte della squadra fa questo mestiere, a quello stesso indirizzo, dal 2002. Il capannone e le mani c’erano già. Nel 2016 è arrivato il padrone.
Oggi il cento per cento del lavoro di KAM è per il gruppo. Ci sono stati, anni fa, pochissimi clienti esterni, circa il cinque per cento dell’attività, tra cui un preparatore californiano di Tesla. Urbina precisa che non li hanno mai cercati: «Non siamo andati a cercarli, sono venuti loro.» È finita da tempo. Niente commerciali, niente clienti fuori dal gruppo. Sul sito resta un modulo di contatto, ma dietro non c’è niente da comprare.
Il 9,5 è un’insufficienza
Partiamo dalla frase che spiega tutto il resto. Urbina la dice così: «Noi non accettiamo un 9,5 all’esame.»
Da KAM i pezzi escono sempre in carbonio a vista. E con il KNC, Koenigsegg Naked Carbon, non c’è nemmeno il trasparente: la trama viene lucidata nuda, senza uno strato che copra qualcosa. Un difetto su un pannello KNC resta lì per sempre. Ciò che basta al 99 % dei costruttori di supersportive e hypercar, dice Urbina, a Fogars può finire tra gli scarti.
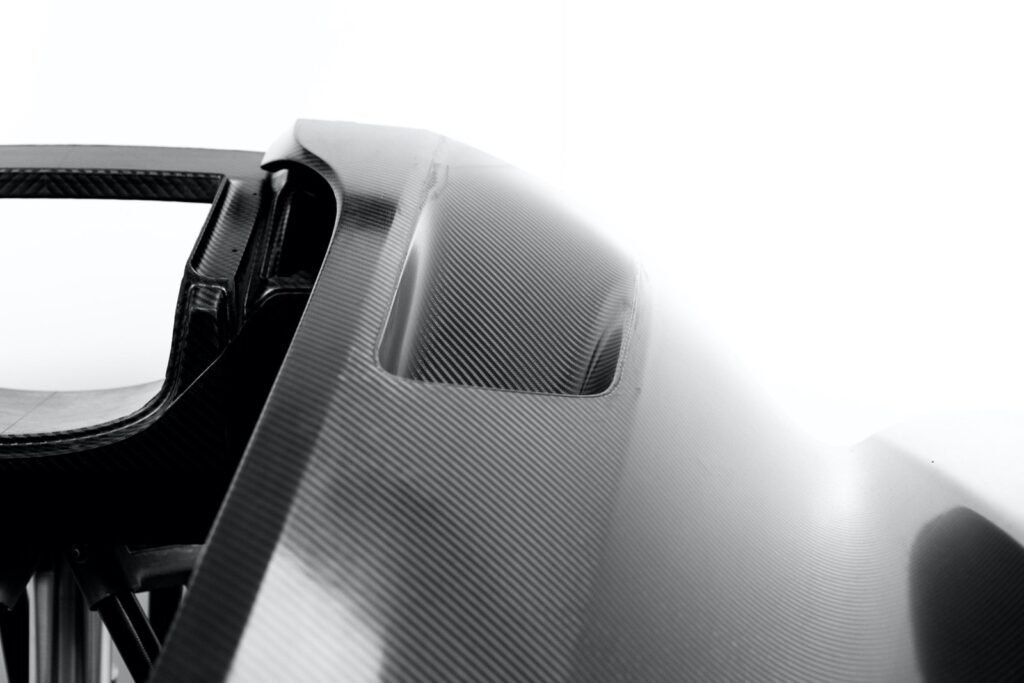
Per un lettore italiano la domanda viene da sé. In Emilia il laminatore bravo lo trovi, c’è una filiera che lo forma da cinquant’anni. In una comarca catalana di campi e pollai, dove lo prendi?
Non lo prendi. Lo fai. L’80 % dei laminatori di KAM ha avuto in KAM il primo lavoro da laminatore. L’azienda cerca mani buone e voglia di imparare e forma tutti in casa. Il restante 20 % viene da mestieri vicini: cantieri navali abituati alla vetroresina, modellisti, gente dell’aeronautica.
Su quest’ultima categoria Urbina dice una cosa che in qualche hangar non farà piacere. Anche l’aeronautica usa il carbonio, ammette, ma rispetto ai pezzi con cui lui misura il proprio lavoro le geometrie sono parecchio più semplici di quelle di un’auto come le loro.
La vasca che non esce dalla famiglia
Gli abbiamo chiesto di quale pezzo vada più fiero, aspettandoci un aneddoto. È arrivata la mappa intera della divisione del lavoro:
«In KAM facciamo i pezzi più importanti dell’auto: quelli strutturali, quelli omologati, quelli con tanta ingegneria dietro e quelli brevettati. Tutto questo resta sempre dentro il gruppo per evidenti ragioni di sicurezza e di proprietà intellettuale. Parliamo della monoscocca, dei sedili, dei cerchi, che sono brevettati.»
Uno splitter, una minigonna o un alettone, aggiunge, «non hanno grande mistero».
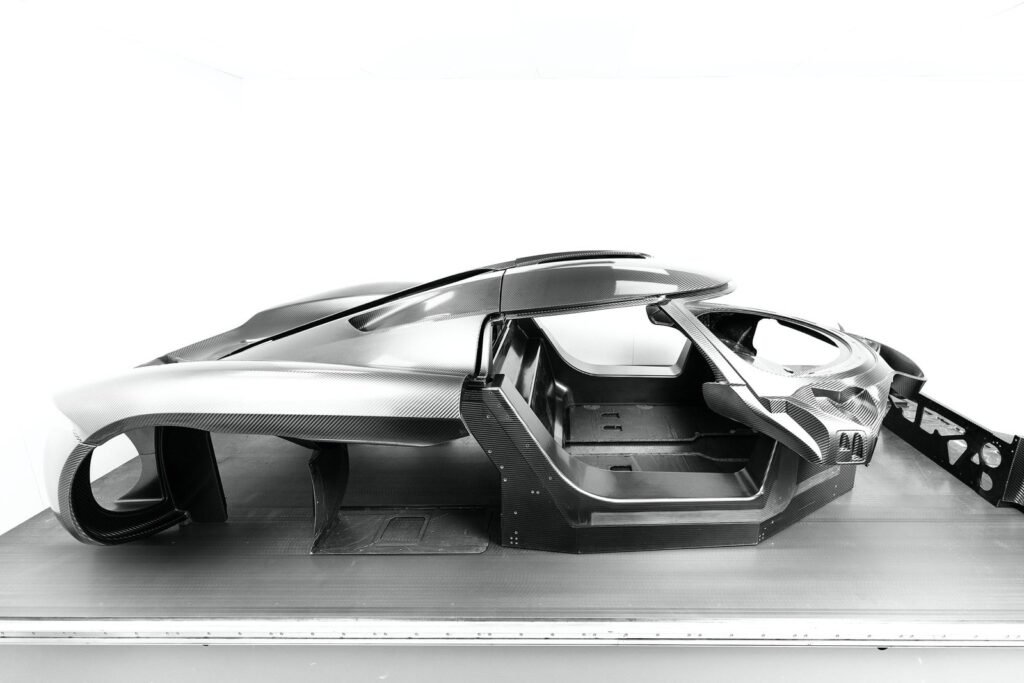
La monoscocca merita due righe. In un’auto normale c’è una scocca di lamiera stampata che fa da struttura, con dei telaietti avvitati che reggono motore e sospensioni. In una Koenigsegg moderna la lamiera non c’è: c’è una vasca di fibra di carbonio che è telaio, abitacolo e cellula di sopravvivenza insieme. Tutto il resto ci si appoggia sopra.
La scheda ufficiale della Jesko Attack la descrive come monoscocca in carbonio con nido d’ape in alluminio e serbatoi integrati, le attribuisce 65.000 Nm per grado di rigidezza torsionale e dichiara 1.320 kg a secco. La rigidezza torsionale misura quanto si torce la scocca quando una ruota sale su un cordolo e l’altra no: più è alta, più le sospensioni lavorano come previsto, perché il telaio smette di fare da molla. Un’auto stradale moderna di buon livello sta tra i 20.000 e i 30.000 Nm per grado. La Lamborghini Aventador, che nel 2011 portò la monoscocca in carbonio a Sant’Agata, fu presentata con 35.000. La vasca della Jesko arriva quasi al doppio, ed esce da Fogars.
In forno tre volte
Il telaio inferiore, il pezzo più grande della monoscocca, passa tre volte in autoclave. Non l’aveva mai scritto nessuno. Per capire perché conta servono due parole.
Il prepreg è tessuto di carbonio che arriva già impregnato di resina nella dose esatta. Nessuno spalma niente. La resina però comincia a indurire dal giorno in cui il rotolo esce dalla fabbrica, e l’unica cosa che la frena è il freddo: per questo il prepreg sta in congelatore e ha una scadenza. KAM ne ha due, più una macchina automatica che taglia i rotoli nelle pelli, i singoli ritagli sagomati che si sovrappongono nello stampo.
L’autoclave è una pentola a pressione industriale in cui ci si entra in piedi. Il pezzo laminato ci va chiuso in un sacco sottovuoto. Il calore avvia la reazione chimica che indurisce la resina, la pressione schiaccia gli strati uno sull’altro e caccia l’aria rimasta in mezzo. Quell’aria si chiama porosità, e un pezzo poroso vale meno di quanto sembri, per quanto lucido sia fuori.
Adesso il telaio inferiore, nel racconto di Urbina. Tre cicli a 120 °C, ognuno a una pressione diversa, ognuno con un materiale in più.
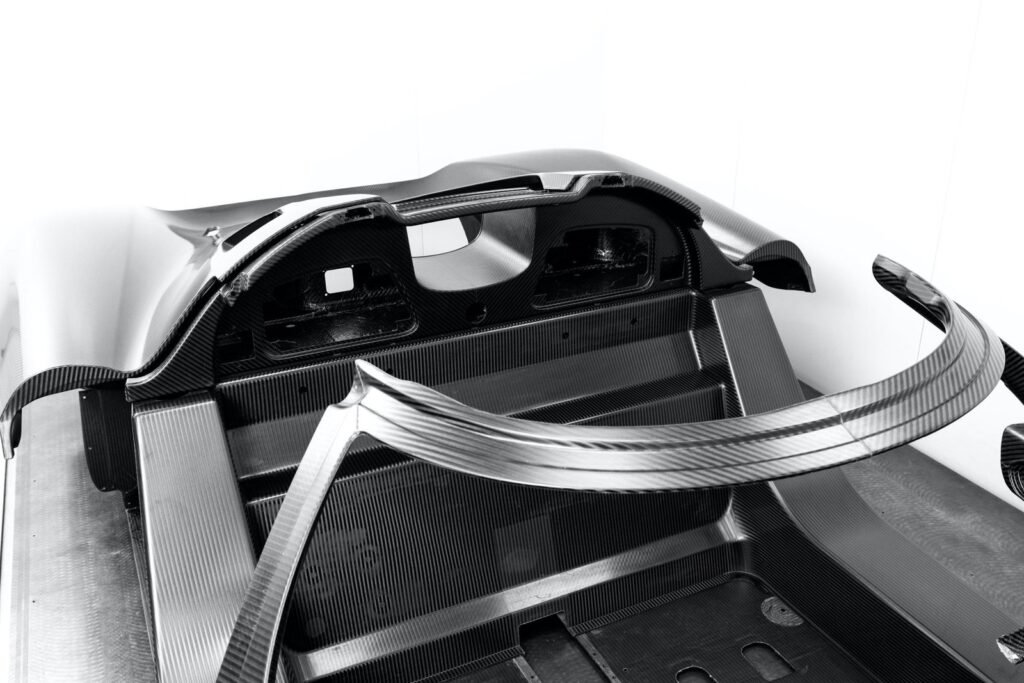
Il primo è a 6 bar. Si cuoce il primo strato di carbonio, quello estetico, la faccia che il cliente vedrà. Pressione massima perché le pelli si compattino bene e in superficie non resti un poro.
Il secondo scende a mezzo bar. Qui entra il nido d’ape in alluminio, un pannello a celle esagonali che va al centro del laminato. Funziona come l’anima di una trave a doppia T: tiene distanti le due pelli e, allontanandole, moltiplica la rigidezza riempiendo il centro quasi solo d’aria. Il problema è che quel nucleo, nella configurazione usata a Fogars, a 6 bar collasserebbe. Quindi il secondo ciclo è delicato e ha un solo scopo: incollare bene il nido d’ape alla prima pelle.
Il terzo risale a 3 bar. Si chiude il sandwich con la seconda pelle di carbonio, e con il nucleo ormai protetto tra le due si può tornare a spingere per compattare bene i nuovi strati.
Carbonio, nido d’ape, carbonio. Sulla scheda della Jesko sono cinque parole. Nella realtà sono tre giri in una macchina grande come un container.
Tre autoclavi, e prima ancora gli stampi
Le autoclavi di KAM sono tre e non ce n’è una uguale all’altra. Le due grandi misurano 2,7 metri di diametro per 5 di lunghezza: una arriva a 250 °C, l’altra a 8 bar, e in ciascuna entrano due telai. La terza è piccola e lavora i pezzi minori.
Perché non una sola gigantesca? Perché i pezzi non curano tutti alla stessa pressione, per lo stesso tempo o alla stessa temperatura, e non escono dal banco di laminazione nello stesso momento. Con una sola macchina o aspetti di riempirla o butti il ciclo. E gli stampi, che a KAM sono quasi sempre anch’essi in carbonio, vogliono cicli lunghissimi a bassa temperatura e alta pressione che la terrebbero occupata per ore.
Gli stampi sono la parte del mestiere che il pubblico non vede mai. Per fare un pezzo in carbonio serve uno stampo in carbonio, perché uno metallico si dilata in modo diverso dal pezzo e sposta le quote. Per fare quello stampo serve prima un modello, il master, fresato da blocchi di resina epossidica o poliuretano. Tre livelli di lavorazione prima di tagliare la prima pelle del pezzo vero.
I modelli escono da due centri di lavoro CNC a cinque assi. Il piccolo, con corse di 3,6 per 2,8 per 1,2 metri, fa sedili e cerchi. Il grande ha sei metri di corsa sull’asse X e fa telai e modelli. Urbina racconta un accorgimento che tradisce chi passa la vita a combattere i tempi morti: sulla macchina grande tengono un tavolo fisso dove lavorano pezzi medi mentre sul bancale si fresa un telaio, e lasciano montate più attrezzature in punti diversi per far girare i pezzi uno dopo l’altro senza cambi. Sulla piccola, ogni pezzo nuovo vuol dire attrezzatura nuova.
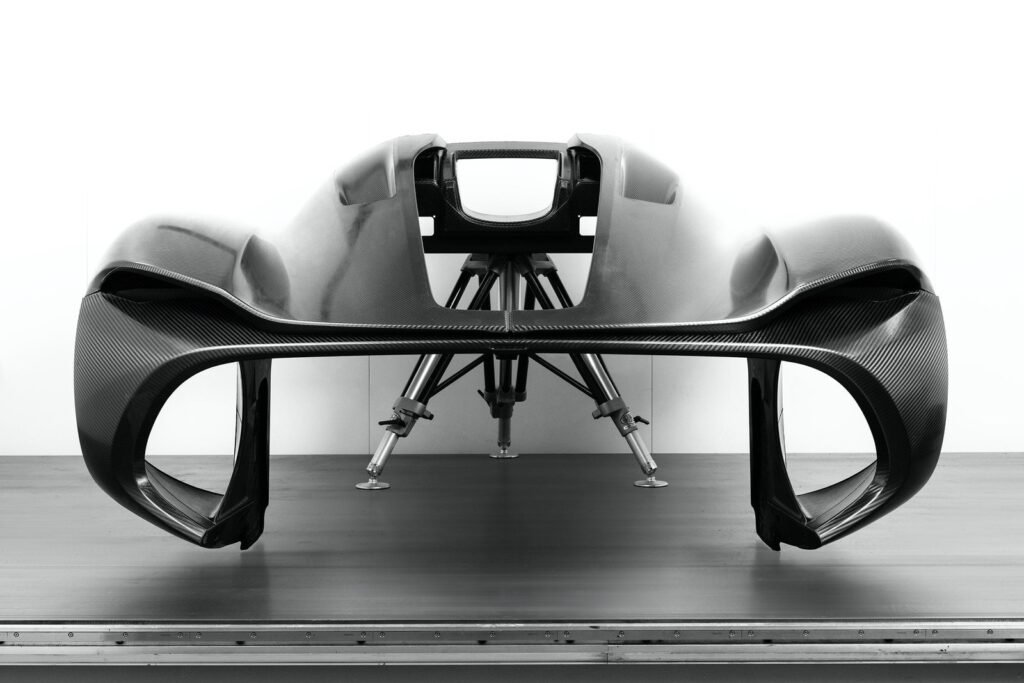
È un’officina che esegue i disegni svedesi? Urbina:
«Riceviamo il disegno di un pezzo, diciamo un sedile. Il requisito è che ci serve quel sedile con certe caratteristiche. Ecco, in KAM facciamo l’ingegneria di produzione: progettiamo, sviluppiamo e produciamo tutto quello che serve per ottenere quel sedile.»
Tutto vuol dire modelli, stampi e maschere di rifilatura, la forma di ogni pelle, i programmi CNC, i manuali di laminazione, rifilatura e finitura, gli assemblaggi, i controlli e i criteri di accettazione. La Svezia manda l’obiettivo, Fogars decide come arrivarci e ci arriva. Il suo riassunto: «Ci dicono: fai quello che sai fare, io voglio questo sedile.»
Controllati uno per uno
Il carbonio ha un vizio: il pezzo può essere perfetto fuori e nascondere dentro aria tra gli strati, una zona compattata male, una pelle mai incollata davvero. Lo strumento classico per guardarci dentro senza tagliare è il C-scan, un passaggio a ultrasuoni che legge gli echi di ritorno dal laminato. Echi dove non dovrebbero esserci vogliono dire che lì dentro qualcosa non è carbonio sano.
A KAM l’impostazione è un’altra. Ogni pezzo passa vari controlli durante il processo e un’ispezione finale, uno per uno, senza campionamenti. Le autoclavi registrano temperatura, pressione, vuoto e tempo di ogni ciclo, quindi un problema lascia una traccia: se si è perso il vuoto quel pezzo può avere aria intrappolata, se non si è raggiunta la pressione la compattazione non è stata quella giusta. E la maggior parte dei difetti, dice Urbina, finisce per vedersi sul pezzo.
Non lo spaccia per un sostituto degli ultrasuoni. Il C-scan lo usano ancora, ogni tanto, per verificare qualcosa o quando un processo nuovo consiglia di non segare un pezzo per guardarci dentro. A Fogars lo danno fuori: arriva un tecnico con l’attrezzatura portatile e in poche ore è fatto. Ad Ängelholm hanno macchine proprie e un tecnico dedicato che viene da Maiorca. Anche l’uomo degli ultrasuoni nella fabbrica svedese è spagnolo.
Il bianco che li ha fatti sudare
Il 13 agosto 2026, alla Monterey Car Week, Koenigsegg ha presentato la CCGT1: 1.280 hp a benzina e 1.600 hp a E85, cioè 1.298 e 1.622 CV, 800 kg di carico aerodinamico a 250 km/h secondo la casa, 70 esemplari tutti assegnati prima del debutto pubblico. E una carrozzeria bianca che non era vernice. La chiamano Ghost Fibre.
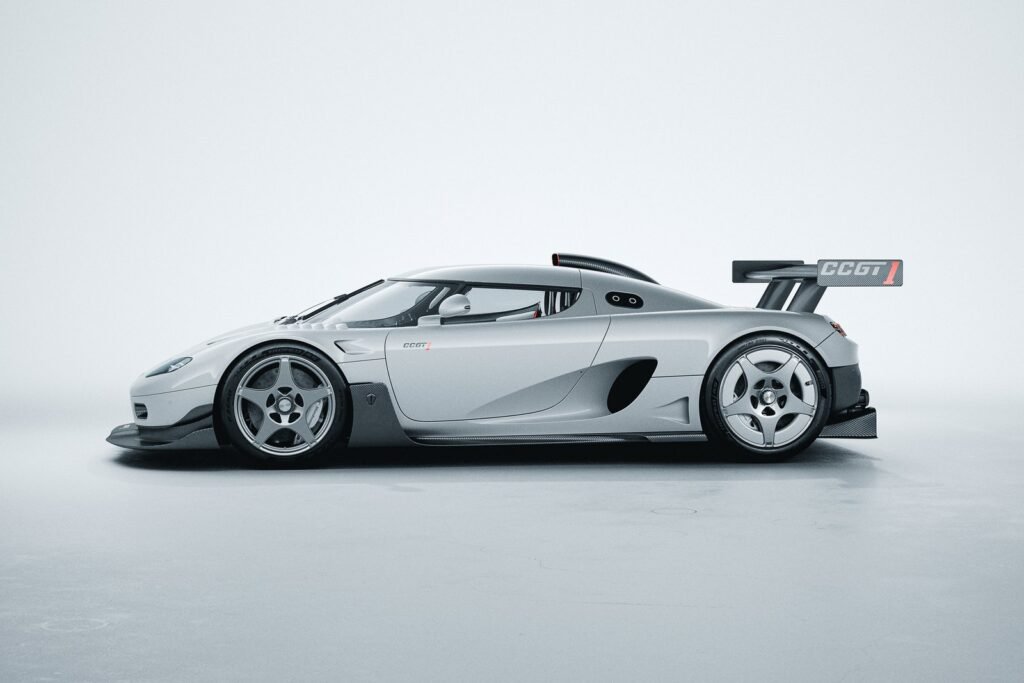
Koenigsegg la descrive come una matrice di arammide e carbonio di un bianco cristallino, con proprietà di protezione balistica, più leggera di un laminato di solo carbonio e con effetto fonoassorbente. L’arammide è la famiglia di fibre a cui appartiene il Kevlar. Dalla fabbrica arrivano due precisazioni. Non è carbonio diventato bianco. E KAM non produce la Ghost Fibre, come non produce nessuna fibra: ha lavorato con il fornitore finché il materiale non si è lasciato maneggiare più o meno come un carbonio qualsiasi, e ha costruito il processo.
Un processo che Urbina descrive come un calvario, per tre motivi. Lo sporco: sul bianco si vede ogni granello e ogni tocco lascia il segno, così hanno montato una camera bianca dentro la camera bianca, con gente che entrava come astronauti della NASA su un altro pianeta, tute bianche e pistole antistatiche per soffiarsi addosso. La trasparenza: la trama lascia intravedere gli strati sotto, quindi il pezzo non esce mai bianco quanto era stato disegnato. E il movimento: il materiale si sposta durante la laminazione e accumula tensioni che si notano sul pezzo finito.
Il tutto con la regola del 9,5. Con il nero hanno decenni di mestiere, con il bianco un anno. E Koenigsegg questa battaglia l’aveva già persa una volta, come ammette lei stessa nel comunicato della CCGT1. Nel 2009 la CCXR Trevita, «tre bianche» in svedese, montava una fibra bianca così difficile da realizzare che la casa ne fermò la produzione. Dovevano essere tre, ne fecero due. Si combatteva in Svezia, sette anni prima che KAM esistesse. Diciassette anni dopo il bianco è tornato, e la grana è toccata a Fogars.
Ne sono usciti perfezionando il processo e rifacendo un sacco di pezzi finché non venivano buoni. Poi Urbina ci ha raccontato una cosa che non ha pubblicato nessuno al mondo. La carrozzeria della CCGT1 è tutta in fibra bianca, ma diversi pannelli sono finiti verniciati di bianco, perché come fibra a vista non arrivavano al dieci.

Va letto bene prima che qualcuno lo storpi. Si tratta di uno scarto estetico, non strutturale. Un pannello può essere perfetto dal punto di vista meccanico e non reggere come carbonio a vista, e allora si vernicia. La vernice non sistema un problema strutturale e nessuno dice che sia servita a questo. Il dato dice un’altra cosa: su un’auto il cui richiamo visivo principale è proprio la trama bianca, alcuni pannelli non hanno passato l’esame e sono stati verniciati invece di essere consegnati con un otto e mezzo. Koenigsegg non ne ha mai parlato e noi non abbiamo potuto verificarlo per altre vie. È la parola di chi quei pannelli li ha fatti.
Quello che mi fa saltare i nervi
L’auto di serie più veloce del mondo oggi non è una Koenigsegg. Dal 14 settembre 2025 il titolo lo rivendica la Yangwang U9 Xtreme di BYD, portata da Marc Basseng a 496,22 km/h sulla pista tedesca di Papenburg. Un’elettrica cinese, per giunta, su un terreno dove Rimac dettava legge da anni. Lo scriviamo senza drammi. Non è questa la notizia.
La notizia è una fabbrica dove il 9,5 vale un’insufficienza, in un paese di 1.704 abitanti, di proprietà di un gruppo svedese che non si fida di nessuno per i pezzi critici, con quattro laminatori su cinque che hanno imparato il mestiere dentro quello stesso capannone. Secondo la banca dati Iberinform aveva 61 dipendenti nel 2024 e il fatturato è cresciuto di quasi il 37 % in un solo esercizio. E non è nemmeno sola: Managing Composites, l’azienda spagnola fondata da un ex ingegnere Koenigsegg, costruisce strutture per hypercar che quasi sempre non può nemmeno nominare. Un paese che con la Lancia ECV provava telai in composito già nel 1986 dovrebbe essere il primo a capire cosa significa.
In Italia una storia così si sarebbe raccontata il primo giorno. È il paese che ha trasformato il saper fare in cultura, che porta i giornalisti nei reparti e ha costruito un turismo intero attorno alle officine e ai musei d’impresa. In Spagna abbiamo la fabbrica e non abbiamo il racconto. La colpa è della stampa spagnola, non di KAM.
KAM ha compiuto dieci anni nel 2026 e Christian von Koenigsegg è sceso a Fogars a festeggiarli, come ha pubblicato lui stesso. Il fondatore di un’azienda che si fa motori, cambi e cerchi da sé, che attraversa l’Europa per visitare una fabbrica di carbonio in un paese di contadini. Se questa non è una notizia, non lo è niente.
E sia chiaro: KAM non ha cercato niente di tutto questo. Niente commerciali, nessun bisogno di farsi scoprire, sta benissimo anche senza articoli. Il ritardo è nostro, che ci abbiamo messo dieci anni a bussare.
Controlla di essere ancora vivo.
Foto: Koenigsegg Advanced Manufacturing e Koenigsegg.