Koenigsegg Advanced Manufacturing (KAM)

En Fogars de la Selva viven 1.704 personas. Un pueblo de la comarca de la Selva que es el único de su comarca que pertenece a la provincia de Barcelona y no a la de Girona, con teléfono de prefijo gerundense y domicilio fiscal barcelonés, agricultura de regadío, ganadería, avicultura y un polígono donde se lamina a mano el monocasco de carbono de los hiperdeportivos suecos más caros del planeta.
La empresa se llama Koenigsegg Advanced Manufacturing. KAM. Calle Llevant 10, constituida el 2 de junio de 2016, certificada en ISO 9001:2015 para la fabricación de piezas de material compuesto y, según su propia política de calidad firmada por su director general, parte del grupo Koenigsegg.
Cada cierto tiempo aparece por aquí un artículo que repite las mismas cuatro líneas: que el secreto español de Koenigsegg está en la fibra de carbono, que la empresa venía de antes, que qué bonito. Nadie ha llamado a la puerta a preguntar qué se hace dentro ni cómo. Nosotros lo hemos hecho, y lo que viene a partir de aquí sale de Daniel Urbina Albesa, director general de KAM, que ha contestado por escrito y con un nivel de detalle que no se compra con publicidad.
Empecemos por deshacer el malentendido de base.
Koenigsegg no subcontrata aquí. Esta casa es suya
Koenigsegg es de las marcas más verticales que existen. Se fabrica los motores, las cajas de cambios, las llantas. Cuando anunció su ampliación de Ängelholm, en febrero de 2022, su propia nota presumía de un enfoque integrado y en casa: diseño, ingeniería, aprovisionamiento, producción, montaje, prototipado e I+D en el mismo recinto. Más de 30.000 metros cuadrados construidos, sumados a una segunda planta de 11.000 levantada el año anterior, con unos 500 empleados y el plan declarado de llegar a 800.
Con ese discurso, que el grueso del composite se haga a 2.000 kilómetros parece una contradicción. Se lo planteamos así a Urbina y la respuesta llegó sin rodeos:
«La filosofía de Koenigsegg es la de mantener las competencias críticas y la producción en casa. KAM no es un proveedor sino que es propiedad y forma parte del grupo Koenigsegg; así pues, la producción de piezas de fibra de carbono en Barcelona continúa siendo una actividad in-house para el grupo Koenigsegg. Por razones de capacidad, KAM se ha desarrollado dentro de la infraestructura de Koenigsegg para dar soporte en la producción de piezas. Toda la ingeniería, procesos y conocimiento continúa estando dentro del grupo.»
O sea que no hay contradicción porque no hay subcontrata. Koenigsegg no encarga piezas a una empresa española: la empresa española es Koenigsegg. Koenigsegg España no es una delegación comercial con una bandera en la pared ni un taller al que se le manda trabajo cuando viene mal dado. Es la casa donde el grupo hace su carbono.
Los papeles del Registro Mercantil lo dicen igual de claro. La sociedad empezó a operar en junio de 2016 con un nombre que no decía nada, Nerontes XXI SL, y domicilio en una oficina de Barcelona. En agosto ya tenía como socio único a Alpraaz AB, la sociedad de cartera con la que Christian von Koenigsegg controla su marca, y como administradora única a Halldora von Koenigsegg, presidenta del consejo de Koenigsegg Automotive. En septiembre cambió el nombre por el actual y se mudó a la calle Llevant. Y la propia web de KAM explica de dónde sale lo de que «la empresa venía de antes»: buena parte del equipo lleva en ese oficio y en esa misma ubicación desde 2002. La nave y la gente ya estaban. Lo que llegó en 2016 fue el dueño.
Urbina añade un dato que redondea la idea: hoy el cien por cien del negocio de KAM es interno. No buscan clientes de fuera y no tienen comerciales; la capacidad de la planta está dedicada íntegramente al grupo. En su web sigue habiendo un teléfono y un formulario de contacto, herencia de otra época, pero ahí no hay nada que comprar.
Las piezas que importan se quedan aquí
Le preguntamos de qué piezas está más orgulloso, esperando una anécdota. Lo que soltó fue el reparto de trabajo entero:
«En KAM hacemos las piezas más importantes del coche, las estructurales, las homologadas, las que tienen mucha ingeniería detrás y las patentadas; todo esto siempre queda dentro del grupo por razones evidentes de seguridad y propiedad intelectual. Aquí entrarían piezas como el monocasco, asientos, llantas (patentadas).»
Y remata diciendo que están más orgullosos de esas piezas que de un splitter, una talonera o un alerón, «que no tienen gran misterio».
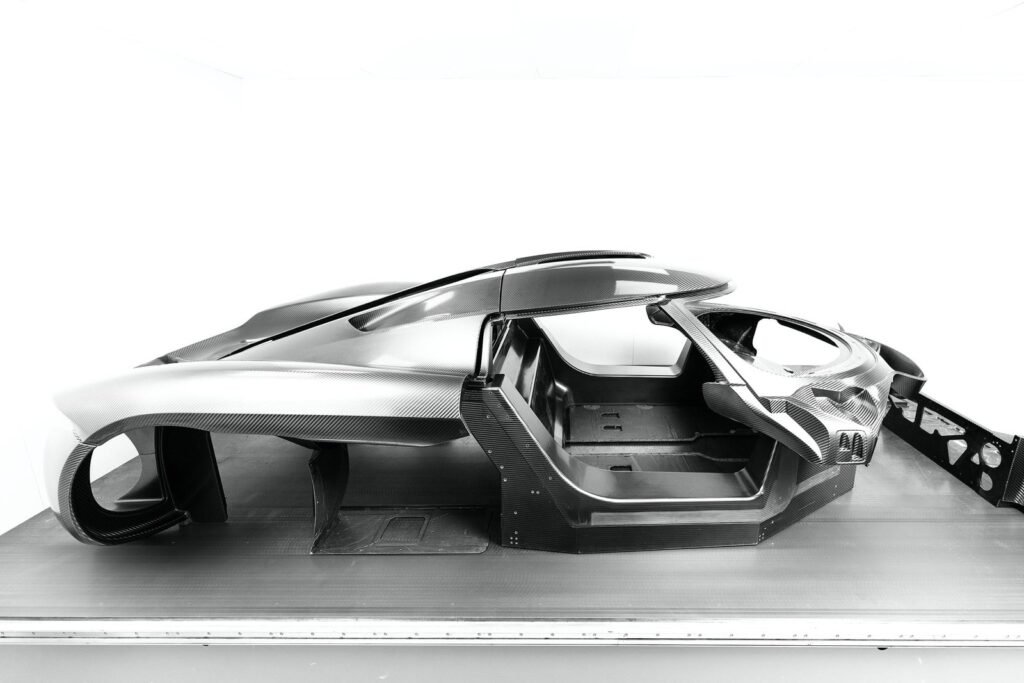
Conviene explicar qué es un monocasco para quien no venga del gremio, porque es la palabra que las marcas sueltan en las fichas técnicas dando por hecho que todo el mundo sabe de qué va. En los coches normales hay una carrocería de chapa que hace de estructura y unos subchasis atornillados donde van motor y suspensiones. En los Koenigsegg modernos no: hay una bañera de fibra de carbono que es a la vez estructura, habitáculo y célula de supervivencia. De ella cuelga todo lo demás. Es la pieza que define la rigidez del coche y la que tiene que aguantar si algo sale mal.
La ficha oficial del Jesko Attack lo describe como monocasco de fibra de carbono con nido de abeja de aluminio y depósitos de combustible integrados, y le atribuye 65.000 Nm por grado de rigidez torsional con 1.320 kilos de peso en seco. Para situarlo: la rigidez torsional mide cuánto se retuerce el coche cuando una rueda sube y otra baja, y cuanto más alta es, más fiable es el trabajo de las suspensiones, porque el chasis deja de comportarse como un muelle y pasa a ser una referencia fija. Un turismo decente de los últimos años anda por la franja de los 20.000 a 30.000 Nm por grado, y el Lamborghini Aventador, que estrenó monocasco de carbono en 2011, se anunció con 35.000. Esa diferencia es exactamente lo que se compra con un monocasco de carbono.
Esa es la pieza que sale del polígono de Fogars.
El chasis inferior pasa tres veces por el autoclave
Antes de seguir hacen falta dos conceptos, y los explico en plano para que no haga falta tener un título.
El material se llama prepreg: tejido de fibra de carbono que viene de fábrica ya impregnado de resina, en la proporción exacta que el fabricante ha decidido. No se pinta resina encima, ya la lleva. El inconveniente es que esa resina empieza a endurecer desde el día que se fabrica el rollo, y lo único que frena la reacción es el frío. Por eso el prepreg vive en congeladores y tiene vida útil contada. KAM tiene dos congeladores para almacenarlo y una máquina automática que corta las plantillas.
El segundo concepto es el autoclave, que no es más que una olla a presión del tamaño de una habitación. La pieza laminada entra metida en una bolsa a la que se le hace el vacío, y dentro recibe calor y presión al mismo tiempo. El calor dispara la reacción química que endurece la resina. La presión aplasta unas capas contra otras y empuja fuera el aire que haya quedado atrapado entre ellas. Ese aire son los poros, y una pieza porosa pierde propiedades aunque por fuera esté preciosa.
KAM tiene tres autoclaves y ninguno es igual que otro. Dos grandes, de 2,7 metros de diámetro por 5 de largo, uno capaz de llegar a 250 °C y otro de alcanzar 8 bar, y uno pequeño que va sacando piezas menores. En cada uno de los grandes caben dos chasis.
¿Por qué tres y no uno enorme? Porque, según Urbina, no todas las piezas se curan a la misma presión, ni el mismo tiempo, ni a la misma temperatura, y tampoco se terminan de laminar a la vez: unas tardan más y otras menos. Tres máquinas permiten meter en cada una lo que toca cuando toca. Una sola obliga a esperar a tener piezas suficientes para llenarla si no quieres tirar el ciclo a la basura. Y los moldes, que suelen ser de carbono, llevan ciclos muy largos, de baja temperatura y alta presión, que te bloquearían la máquina durante horas.
Hasta aquí la lógica de producción. Ahora la parte que nadie ha publicado.
El chasis inferior, la pieza más grande del monocasco, pasa tres veces por el autoclave. No son tres curados de la misma resina inicial: son tres ciclos de fabricación en los que se van incorporando materiales. Los tres a 120 °C, y los tres a presiones distintas. Esto es lo que cuenta Urbina que ocurre dentro:
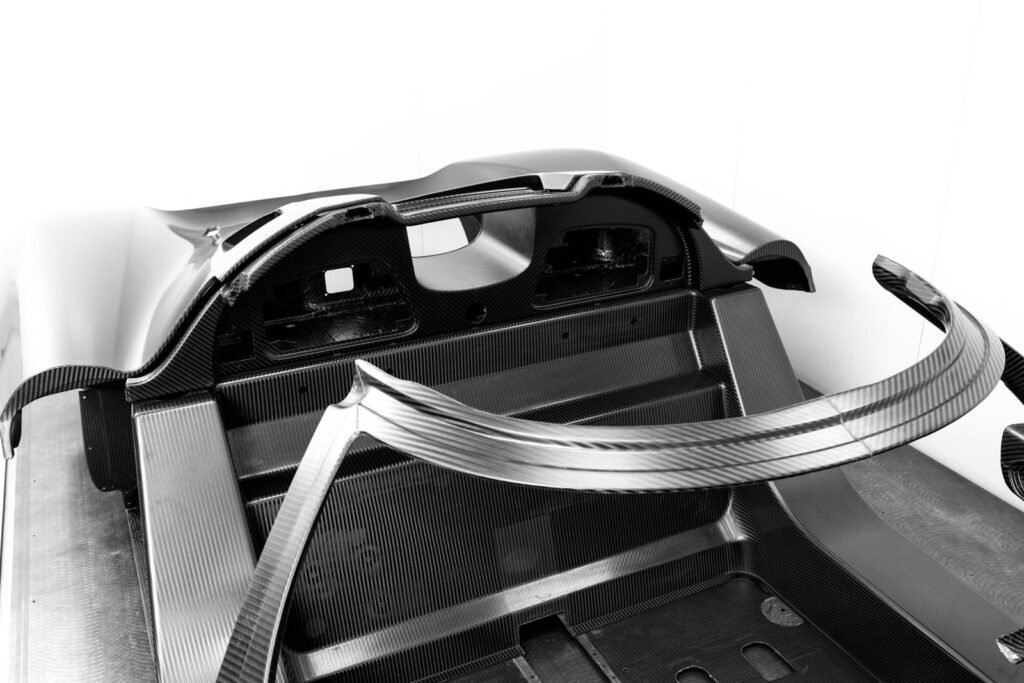
Primer ciclo, 6 bar. Se cura la primera fase de carbono a presión máxima. Las capas quedan bien comprimidas y así se evita la porosidad en la primera capa, que es la estética. Dicho de otro modo: la cara que luego se va a ver se juega en la primera entrada al horno, y por eso ahí se va a todo trapo.
Segundo ciclo, 0,5 bar. Medio bar. En este paso se añade el honeycomb de aluminio, una lámina con estructura de nido de abeja que va en el centro del laminado. El nido de abeja es lo que permite que una pieza de carbono sea muy rígida añadiendo muy poco peso: separa las dos pieles de fibra, igual que el alma de una viga en doble T separa las dos alas, y al alejarlas multiplica la resistencia a la flexión rellenando el centro con aire en vez de con material. La pega es que ese panal, en la configuración y las condiciones en que se trabaja aquí, no aguanta la presión de la fase anterior sin colapsar. Por eso este ciclo baja a medio bar: lo único que busca es que el honeycomb se adhiera bien a la primera fase de carbono.
Tercer ciclo, 3 bar. Se cierra el sándwich con la segunda piel de carbono. Con el panal ya encapsulado entre las dos pieles, Urbina explica que se vuelve a subir la presión para conseguir una buena compactación de capas.
Carbono, nido de abeja de aluminio, carbono. Exactamente la receta que Koenigsegg publica en la ficha del Jesko sin explicar jamás lo que cuesta ejecutarla. Tres entradas al autoclave, tres presiones, una sola pieza.
Antes de la pieza va el molde, y antes del molde va el modelo
Hay una parte del oficio que el público no ve y que explica por qué esto no lo monta cualquiera en una nave alquilada.
Para fabricar una pieza de carbono necesitas un molde. Y ese molde, en KAM, normalmente también es de carbono, porque un molde metálico se dilata distinto que la pieza y te mueve las cotas. Y para hacer un molde de carbono necesitas antes un modelo, lo que en el gremio se llama máster, mecanizado a partir de bloques de epoxi o poliuretano. Tres niveles encadenados antes de cortar la primera plantilla de la pieza real.
Para eso están los dos centros de mecanizado CNC de cinco ejes. En el pequeño, de 3,6 por 2,8 por 1,2 metros, salen piezas pequeñas y medianas: un asiento, una llanta. El grande, con seis metros de recorrido en el eje X, va a por chasis y modelos. Urbina cuenta un apaño de taller que delata a quien pelea contra los tiempos muertos: en la máquina grande dejan una mesa fija donde van sacando piezas medianas mientras en la bancada mecanizan los chasis, y pueden dejar varios útiles puestos en distintos puntos para encadenar piezas sin cambiarlos. En la pequeña, cada cambio de pieza obliga a cambiar el útil de mecanizado.

Y cuando se le pregunta qué parte del recorrido es la difícil de verdad, la respuesta desmonta la idea de que Fogars sea un taller de ejecución a órdenes de Suecia:
«Recibimos el diseño de una pieza, pongamos un asiento; bien, el requisito es que necesitamos ese asiento con unas características determinadas; pues bien, en KAM hacemos la ingeniería de producción, es decir diseñamos, desarrollamos y producimos todo lo necesario para obtener ese asiento.»
Lo que hay detrás de esa frase es: diseñar y fabricar modelos, moldes y útiles de recorte; diseñar las plantillas de carbono; programar el CNC; escribir los manuales de laminación, de recorte y de acabado; definir los ensamblajes, los controles de calidad y los requisitos a cumplir. Industrializar la pieza entera. Su resumen es mejor que cualquier paráfrasis: «Nos dicen: haz lo que sabes, yo quiero este asiento.»
Se miran todas, una por una
El carbono tiene una pega fea: la pieza puede estar impecable por fuera y tener aire atrapado entre capas o zonas mal compactadas por dentro. Metales y composites comparten el problema de los defectos internos invisibles, pero en un laminado de muchas capas el riesgo de delaminación y de porosidad entre pieles es su particularidad.
La herramienta estándar para mirar dentro sin romper nada se llama C-scan, que son ultrasonidos: se manda una onda a través del material y se analizan los ecos que devuelve. Si aparecen ecos donde no debería haberlos, dentro hay algo que no es laminado sano: aire, un plástico olvidado, una zona despegada.
En KAM el planteamiento es otro. Hacen varios controles de calidad durante el proceso y una inspección final, pieza a pieza, sin muestreos. Y el autoclave registra temperatura, presión, vacío y tiempo de cada ciclo, de modo que si ha habido un problema queda grabado: si se ha perdido el vacío, saben que esa pieza puede tener aire atrapado; si no se ha alcanzado la presión, saben que el compactado de capas no ha sido el adecuado. Urbina añade que la mayoría de los problemas acaban viéndose físicamente en la pieza.
Eso no es un sustituto del ultrasonido y él tampoco lo vende como tal: el C-scan lo siguen usando puntualmente, para comprobar cosas o cuando están con un proceso nuevo y no quieren romper una pieza para ver qué hay dentro. En Fogars lo subcontratan, viene alguien con un equipo portátil y se resuelve en un rato. En Ängelholm tienen equipo propio y un técnico mallorquín dedicado a ese tipo de inspección. Que el que pasa los ultrasonidos en la fábrica sueca sea de Mallorca es el tipo de detalle que no sale en ninguna nota de prensa.
Un 9,5 es un suspenso
Hay una frase de Urbina que define esta casa mejor que su política de calidad: «Nosotros no aceptamos un 9,5 en el examen.»
De KAM las piezas salen siempre en carbono visto. Y en el caso del KNC, el Koenigsegg Naked Carbon, ni siquiera hay laca por encima: el carbono se pule desnudo, sin capa transparente que disimule nada. Cualquier defecto se queda ahí para siempre. En palabras suyas, lo que es suficiente para el 99 % de los fabricantes de superdeportivos e hiperdeportivos puede ser un rechazo en Fogars.

Lo que lleva a la pregunta obvia: de dónde sacas laminadores capaces de trabajar así en una comarca sin tradición de hipercoches. La respuesta es que no los sacas. Los haces.
El 80 % de los laminadores de KAM tienen en KAM su primera experiencia como laminadores. Buscan gente con habilidad manual y ganas de aprender, y los forman dentro. El 20 % restante llega de empresas afines: astilleros acostumbrados a la fibra de vidrio, modelistas con buenas manos, gente de aeronáutica. Y sobre estos últimos Urbina apunta algo que escocerá en más de un hangar: en las piezas con las que él compara su trabajo, la aeronáutica también usa carbono, pero las geometrías son bastante más sencillas que las de un coche como los suyos.
El blanco que casi se les atraganta
En agosto de 2026, en la Monterey Car Week, Koenigsegg presentó el CCGT1: 1.280 hp con gasolina y 1.600 hp con E85 (1.298 y 1.622 CV), 800 kilos de carga aerodinámica a 250 km/h según la marca, 70 unidades adjudicadas antes de la presentación pública y una carrocería de un blanco que dejó a medio mundo preguntando qué demonios era aquello. Lo llaman Ghost Fibre y la prensa internacional lo despachó con lo que decía la marca: material desarrollado desde cero, más ligero que un laminado solo de carbono y con efecto insonorizante.
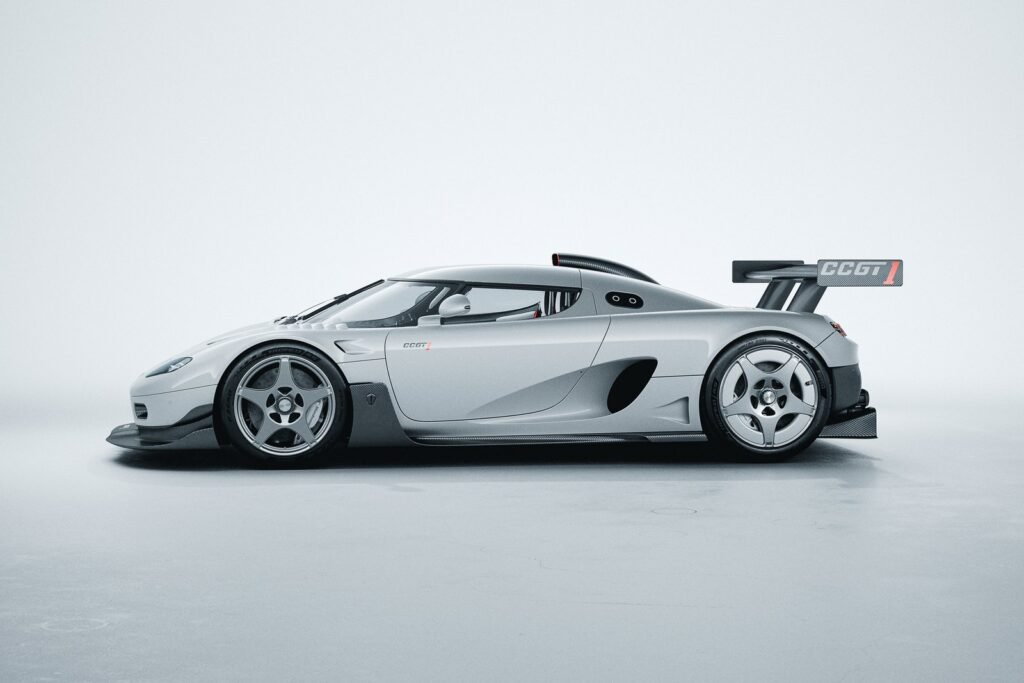
Primera precisión, porque importa. Eso no es carbono que se haya vuelto blanco. La propia Koenigsegg lo describe como una matriz de aramida y carbono de un blanco cristalino, con propiedades de protección balística. Y segunda precisión, esta directamente de la fábrica: KAM no fabrica el Ghost Fibre. No fabrican ninguna fibra. Lo que hicieron fue trabajar con el proveedor para conseguir un material manipulable más o menos como cualquier otro carbono. Lo que desarrollaron fue el proceso.
Y el proceso fue un calvario por tres motivos que Urbina enumera sin maquillaje.
El primero es la suciedad. Al ser blanco, cualquier impureza se ve y cualquier roce mancha. La solución fue montar una sala limpia dentro de la sala limpia. La descripción es suya: la gente entraba como si fueran de la NASA llegando a otro planeta, con monos blancos y soplándose con pistolas antiestáticas.
El segundo es la transparencia. El tejido deja entrever las capas de detrás, así que la pieza no sale tan blanca como la habías dibujado.
El tercero es que el material se mueve, generando tensiones que acaban notándose en la pieza terminada.
Todo eso con el listón del apartado anterior. Con el negro llevan décadas; con el blanco, un año. Y el público espera el diez en algo que la propia Koenigsegg ya abandonó una vez. El resultado fue perfeccionar el proceso y repetir muchas piezas hasta conseguir alguna buena.
Porque el blanco tiene precedente, y la marca lo reconoce en la nota de prensa del CCGT1. En 2009 presentó el CCXR Trevita, «tres blancos» en sueco, con una fibra blanca que según esa misma nota fue excepcionalmente difícil de ejecutar, tanto que Koenigsegg paró la producción. Iban a ser tres coches y se quedaron en dos. Aquello se peleó en Suecia, siete años antes de que existiera KAM. Diecisiete años después el blanco ha vuelto, y esta vez el marrón ha caído en Fogars.
Y aquí está el dato que no ha publicado nadie en el mundo. La carrocería del CCGT1 es toda de fibra blanca, pero muchas piezas acabaron pintadas de blanco porque en fibra expuesta no llegaban al diez.
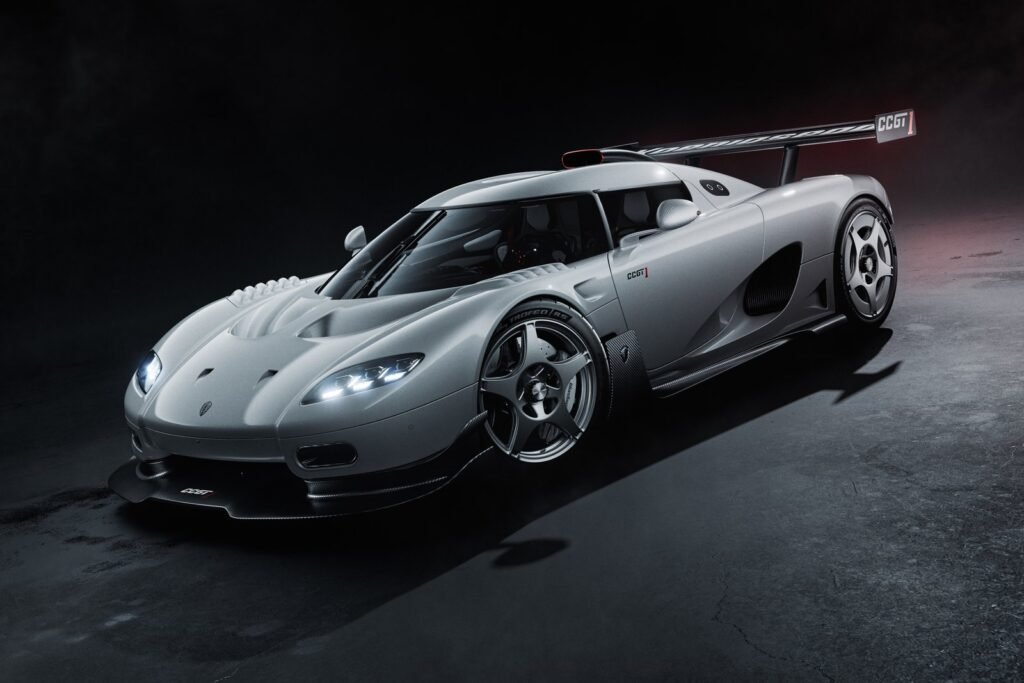
Conviene entenderlo bien antes de que alguien lo retuerza: hablamos de rechazo estético, no estructural. Una pieza puede ser perfectamente válida desde el punto de vista mecánico y no dar la talla como carbono visto, y entonces se pinta. Pintar no arregla un problema estructural y nadie ha dicho que lo haga. Lo que dice el dato es otra cosa: que en un coche cuyo principal reclamo visual es un tejido blanco a la vista, hubo piezas que no superaron el examen y se resolvieron con pintura antes que entregarlas con un acabado de notable alto. Y lo cuenta el director de la fábrica que las hizo, no un filtrador anónimo. Koenigsegg no lo ha mencionado en ninguna nota y no hemos podido contrastarlo por otra vía: es la palabra de quien las fabricó.
Lo que me revienta de todo esto
El coche más rápido del mundo ahora mismo no es un Koenigsegg. Desde septiembre de 2025 ese título lo reclama BYD con el Yangwang U9 Xtreme y sus 496,22 km/h, medidos por Marc Basseng en la pista alemana de Papenburg, y aquí lo contamos sin que se nos caigan los anillos. Un eléctrico chino, para más inri, en un terreno en el que Rimac llevaba años marcando el paso. Pero el titular interesante nunca estuvo ahí.
El titular es que Koenigsegg España existe, que es una fábrica donde el criterio es que un 9,5 es un suspenso, que esa fábrica está en un pueblo de la Selva, que pertenece a un grupo sueco que no se fía de nadie para las piezas críticas y aun así tiene aquí las suyas, y que el 80 % de la gente que lamina esas piezas aprendió el oficio dentro de esa misma nave porque en España no había dónde aprenderlo.
Llevamos décadas escuchando que este país no tiene industria de alto valor, que lo nuestro es ensamblar utilitarios con capital ajeno y callarnos. Y KAM ni siquiera está sola: Managing Composites, la empresa española que fundó un exingeniero de Koenigsegg, hace estructuras para hipercoches que en su mayoría no puede ni nombrar. Mientras tanto, entre Barcelona y Girona, hay gente formada en casa sacando monocascos que se curan tres veces y que se inspeccionan de uno en uno, y peleándose con un material que la industria mundial no había domado. Según la ficha de Iberinform tenían 61 personas en plantilla en 2024, y la facturación les subió casi un 37 % en un ejercicio.
KAM cumplió diez años este 2026, y Christian von Koenigsegg se pasó por la planta a celebrarlo, como él mismo publicó en sus redes. El fundador cruzando media Europa para ir a Fogars de la Selva. Eso es noticia en cualquier país con prensa del motor que se moleste en mirar fuera de las notas de prensa de las marcas.
Que conste que KAM no ha salido a buscar esto. No tienen comerciales, no necesitan que nadie los descubra y les va perfectamente sin que salgamos a contarlo. El problema no es suyo. Es nuestro, por haber tardado diez años en preguntar.
Comprueba que sigues vivo.
Fotos: Koenigsegg Advanced Manufacturing y Koenigsegg.